 giới thiệu
 tin tức
 liên hệ
 khuyến mại
 Thanh toán

Bảo trì máy hàn quang gồm ba việc chính: thay điện cực khi đạt số lần phóng điện hãng khuyến nghị hoặc khi máy báo, giữ dao cắt cho mặt cắt đạt yêu cầu, và chạy ổn định điện cực cùng hiệu chuẩn hồ quang sau khi thay hoặc khi môi trường làm việc đổi khác. Mỗi hãng công bố số lần phóng, chu kỳ vệ sinh và tên chức năng khác nhau, nên lịch bảo trì phải lập theo manual của đúng model đang dùng.
Theo dõi số lần phóng điện để biết khi nào cần thay điện cực
Điện cực là cặp kim tạo hồ quang làm nóng chảy hai đầu sợi. Khi đầu kim mòn hoặc bám bẩn, hồ quang kém ổn định và mối hàn dễ có suy hao cao. Fujikura khuyến nghị thay điện cực của máy 90S+ sau khoảng 5.000 lần phóng, hoặc sớm hơn khi:
- màn hình hiện thông báo “Replace the electrodes”;
- vị trí hồ quang dao động sang hai bên, hoặc vùng nung chảy tối hay sáng bất thường;
- máy báo lỗi lệch vị trí nung chảy sang trái hoặc sang phải.
Tuổi thọ điện cực khác nhau giữa các model:
| Model | Tuổi thọ điện cực công bố | Nguồn đối chiếu |
|---|---|---|
| Fujikura 90S+ | Thay sau khoảng 5.000 lần phóng | Hướng dẫn kỹ thuật Fujikura |
| Comway A3 | 5.000 lần phóng hồ quang | Bảng thông số A3 do nhà phân phối Comway đăng |
| Skycom MINI-6S (trang bán ghi hãng FiberFox, Hàn Quốc) | 3.500 lần phóng | Bảng thông số trên trang bán hàng; chưa có datasheet hãng cho bản này |
| FiberFox Mini 6S+ | Trên 5.500 lần phóng | Bảng thông số Mini 6S+ do đối tác FiberFox công bố |
Bộ đếm phóng điện trong menu bảo trì là căn cứ chính. Nên chụp lại số đếm mỗi lần thay để biết điện cực của máy thực tế bền bao lâu trong điều kiện thi công của đội.
Quy trình thay điện cực, ổn định điện cực và hiệu chuẩn hồ quang
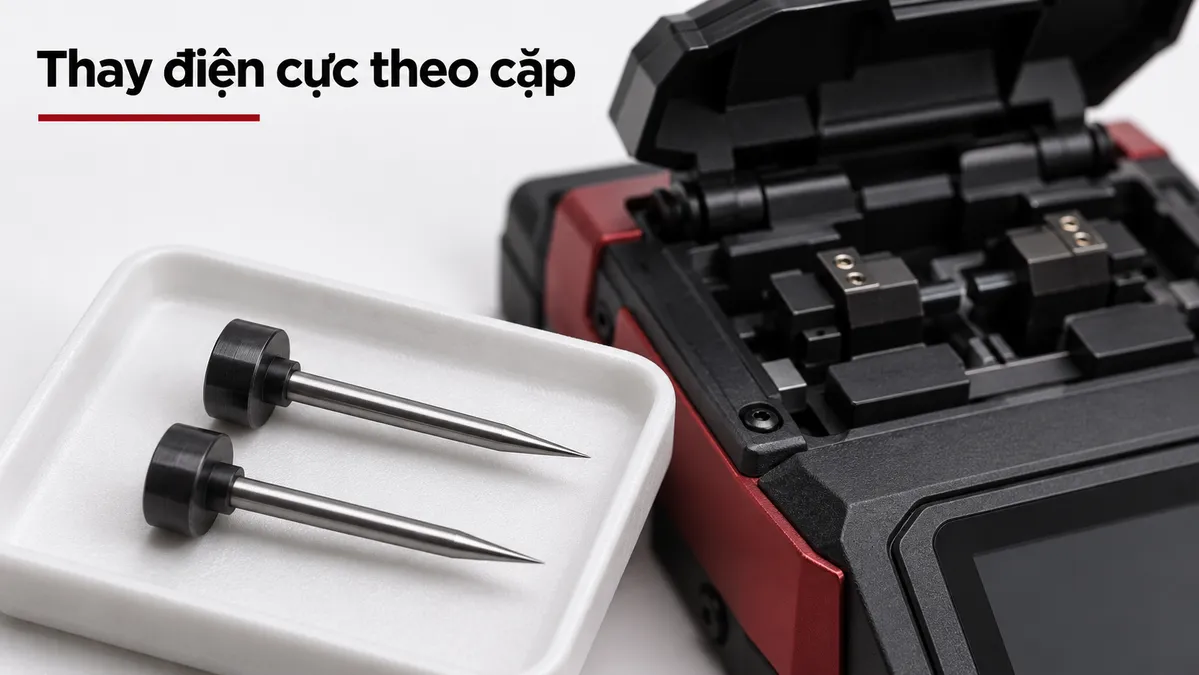
Hướng dẫn của Fujikura cho máy 90S+ gồm các bước sau; máy hãng khác có tên menu khác nhưng trình tự tương tự:
- Bật máy, vào Menu → Maintenance → Replace Electrode, rồi chọn OK để máy tự tắt. Fujikura lưu ý không tắt bằng nút nguồn, vì khi đó máy không chuyển sang bước hướng dẫn thay điện cực.
- Mở nắp chắn gió, nới núm giữ và tháo cả hai điện cực cũ.
- Lắp cặp mới, siết núm bằng tay; tránh để đầu kim chạm vào chi tiết khác. Điện cực lắp không đúng sẽ bị kênh cao hơn bình thường và làm lệch đầu kim.
- Bật máy, chạy Stabilize Electrodes với hai sợi đã cắt đặt vào máy.
- Chạy hiệu chuẩn công suất hồ quang (Fusing Power Calibration), chờ máy báo hoàn tất.
Luôn thay đồng thời cả hai điện cực và dùng đúng mã hãng quy định. Với điện cực máy hàn Fujikura, cần đối chiếu mã ELCT ghi trong manual của máy trước khi đặt hàng. Sumitomo Electric Europe cảnh báo điện cực không chính hãng có thể khác vật liệu, khác hình dạng, khiến hồ quang lệch khỏi đường dự kiến và làm hỏng máy; hư hỏng do điện cực không chính hãng không được bảo hành.
Những trường hợp cần chạy kiểm tra hồ quang ngoài lần thay điện cực
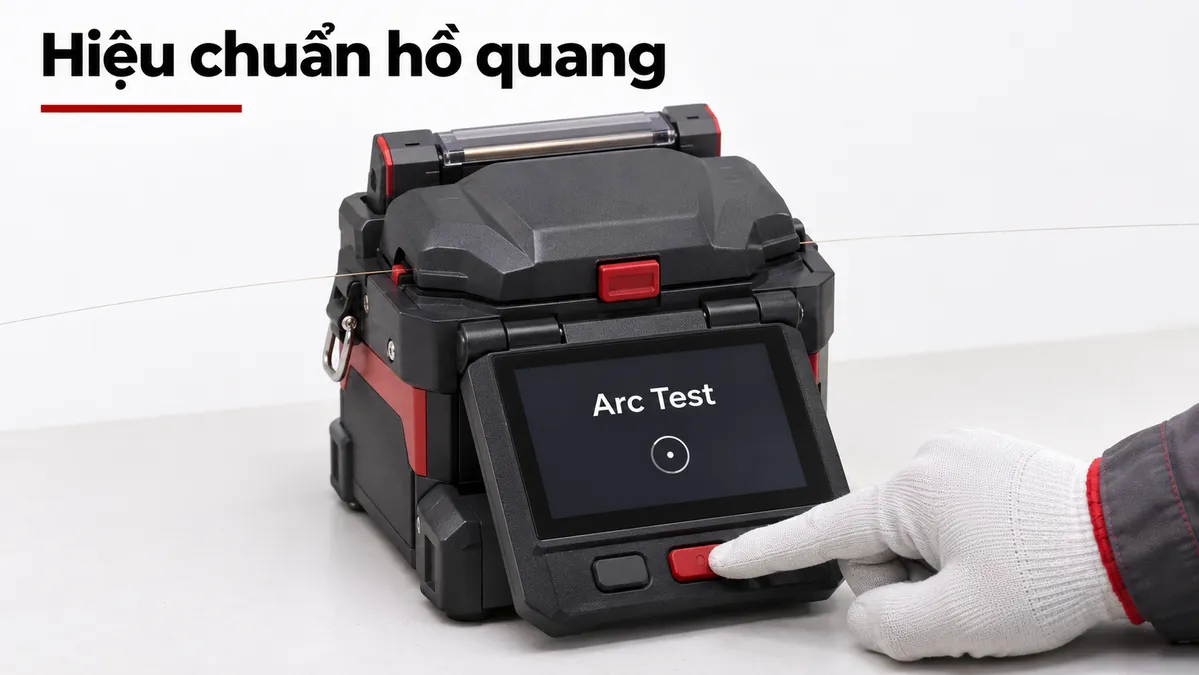
Theo Sumitomo Electric Europe, các chương trình hàn AUTO tự bù phần lớn biến động về nhiệt độ, áp suất và độ ẩm, nhưng nên chạy Arc Test khi:
- môi trường làm việc thay đổi rõ, chẳng hạn chuyển từ phòng có điều hòa ra hiện trường nắng nóng hoặc lên vùng cao;
- nghi ngờ chất lượng mối hàn giảm mà chưa rõ nguyên nhân.
Sumitomo khuyến nghị bảo dưỡng và hiệu chuẩn toàn diện tại trung tâm dịch vụ sau 10.000 mối hàn hoặc sau 3 năm, tùy mốc nào đến trước; các model mới tự nhắc khi chạm mốc. Đây là việc của trung tâm được hãng ủy quyền, khác với hiệu chuẩn hồ quang người dùng tự chạy tại hiện trường.
Khi hiệu chuẩn, dùng loại sợi và cách chuẩn bị đầu sợi theo manual; đầu sợi bẩn hoặc cắt lỗi sẽ làm kết quả hiệu chuẩn sai lệch.
Bảo trì dao cắt sợi quang: vệ sinh, xoay lưỡi, theo dõi lỗi góc cắt
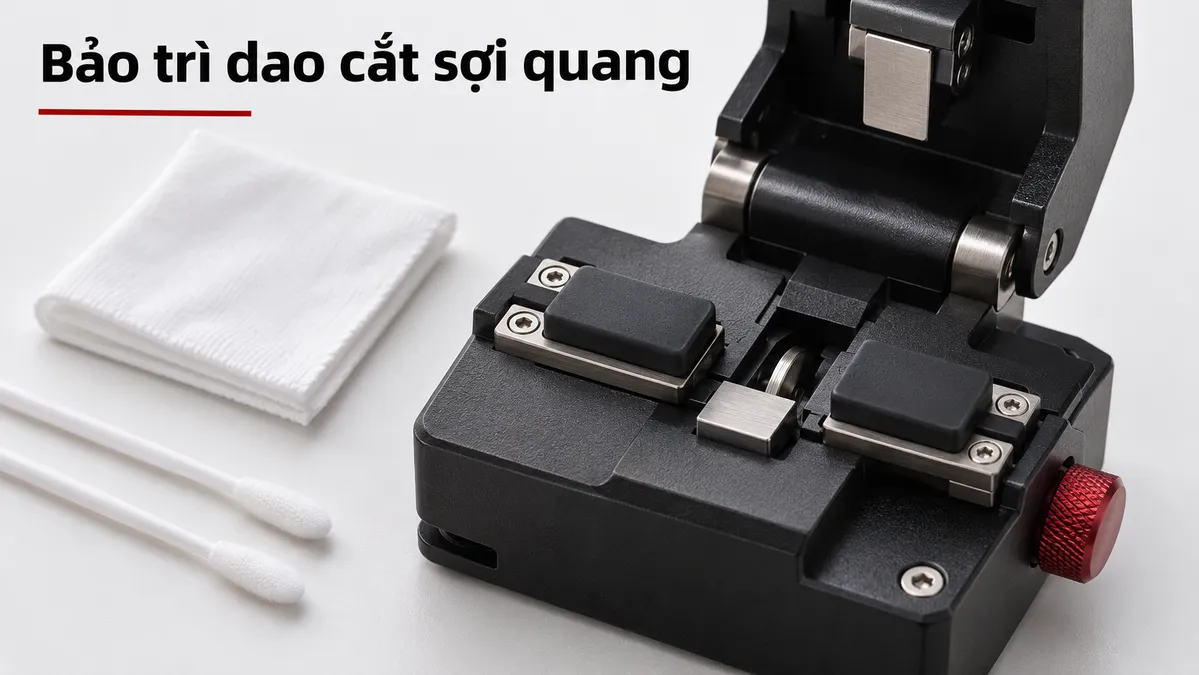
Dao cắt kẹp sợi bằng hai đệm kẹp, lưỡi dao rạch một vết trên sợi, rồi bộ đe (anvil) ép bẻ sợi tại vết rạch. Fujikura giải thích bụi trên đệm kẹp, đe hoặc lưỡi có thể làm sợi kẹp không chắc và gây mặt cắt xấu, dẫn tới suy hao mối hàn cao. Với dao CT50, Fujikura khuyến nghị vệ sinh các bộ phận này trước mỗi lần dùng, và vệ sinh ngay khi máy hàn báo “Large cleave angle”, “Bad cleave angle” hoặc không cắt được sợi.
Về lưỡi dao, cách quản lý khác nhau theo model:
- Dao CT50 kết nối với máy hàn: máy đánh giá lưỡi mòn khi có 3 lần cắt lỗi trong 10 lần gần nhất, rồi gửi lệnh xoay lưỡi, hỏi xác nhận hoặc báo “blade worn” tùy cài đặt.
- Dao CT60: chức năng Active Blade Management quản lý việc cắt khoảng 60.000 sợi cho mỗi lưỡi, người dùng không phải tự chỉnh vị trí xoay hay độ cao lưỡi.
Với dao không có chức năng tự quản lý, hãy ghi lại vị trí lưỡi đang dùng và số sợi đã cắt, rồi xoay hoặc chỉnh độ cao theo manual khi lỗi góc cắt lặp lại sau khi đã vệ sinh. Những bộ dụng cụ thi công quang có kèm dao cắt cũng cần được kiểm tra theo cách này.
Vệ sinh V-groove, kính quan sát và lập sổ bảo trì riêng cho từng máy
Fujikura khuyến nghị vệ sinh V-groove và đệm kẹp sợi hằng ngày bằng tăm bông thấm cồn, vì bụi có thể bám vào sợi hoặc cản chuyển động khi căn chỉnh. Dấu hiệu cần làm sớm là sợi lệch khỏi tâm sau bước đặt khe hở, hoặc máy báo lỗi motor ZL/ZR chạy quá hành trình.
Kính quan sát nên vệ sinh khoảng mỗi tháng, tùy tần suất dùng, hoặc khi máy báo các lỗi như sợi bẩn, nền tối, vị trí sợi sai, lệch khe hở lớn. Fujikura hướng dẫn tháo điện cực trước, dùng tăm bông mới thấm cồn độ tinh khiết từ 99% trở lên, sau đó lau khô bằng tăm bông sạch. Cách làm này khác quy trình soi – lau – soi khi vệ sinh đầu nối quang, vì đối tượng là quang học bên trong máy.
Mỗi máy nên có một sổ bảo trì ghi số đếm phóng điện, ngày thay điện cực, kết quả hiệu chuẩn, vị trí lưỡi dao, phiên bản firmware và các lỗi đã gặp. Sổ này giúp giải thích khi suy hao đo được trên tuyến tăng bất thường, và là dữ liệu cần mang theo khi đưa máy đi bảo dưỡng.
Nếu cần HulaTech tư vấn linh kiện thay thế hoặc chọn máy hàn cáp quang, hãy gửi model và số serial máy, model dao cắt, số đếm phóng điện hiện tại, ảnh màn hình lỗi gần nhất và mã điện cực đang dùng.
Xem Thêm:
Máy hàn quang căn chỉnh lõi và căn chỉnh vỏ: chọn theo yêu cầu công việc
