 giới thiệu
 tin tức
 liên hệ
 khuyến mại
 Thanh toán

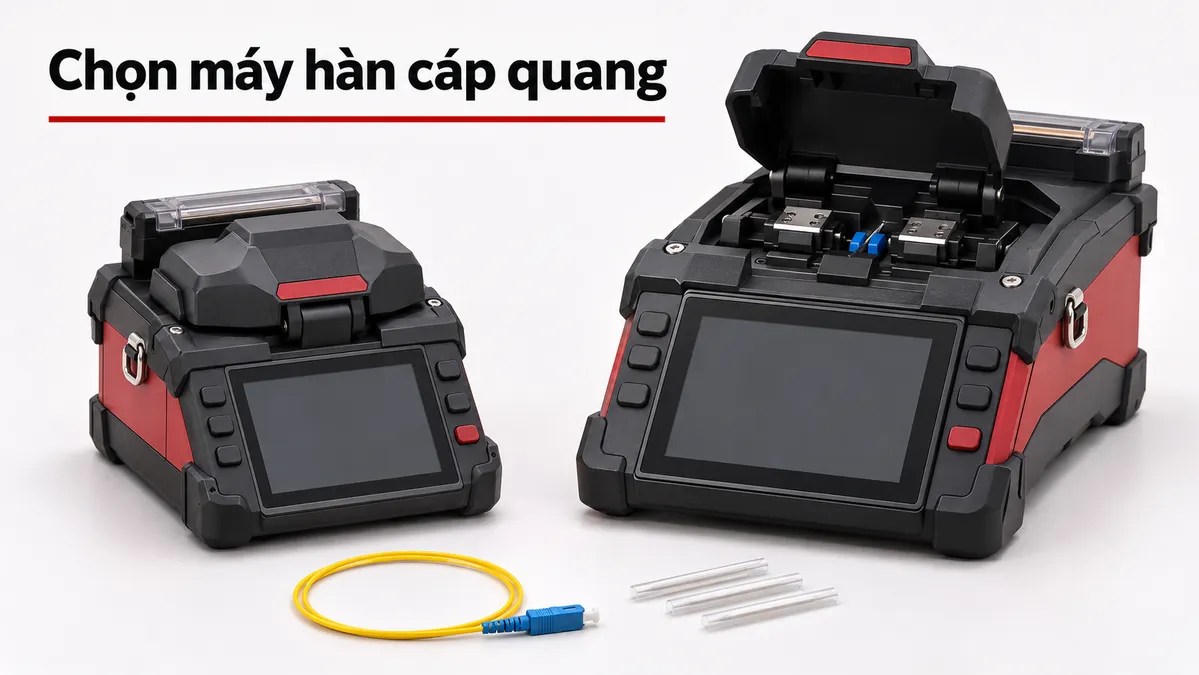
Chọn máy hàn căn chỉnh lõi khi công việc có ngân sách suy hao chặt, nhiều mối hàn trên một tuyến, cần hàn nhiều loại sợi hoặc cần ước tính suy hao đáng tin hơn; máy căn chỉnh vỏ phù hợp khi chủ yếu hàn sợi singlemode tiêu chuẩn cho FTTH, ưu tiên gọn nhẹ và luôn có phép đo sau hàn. Kiểu căn chỉnh chỉ là một trong nhiều yếu tố. Chất lượng cắt sợi, độ sạch và phép đo kiểm vẫn quyết định mối hàn có đạt hay không.
Cách máy hàn căn chỉnh lõi và căn chỉnh vỏ đưa hai sợi thẳng hàng
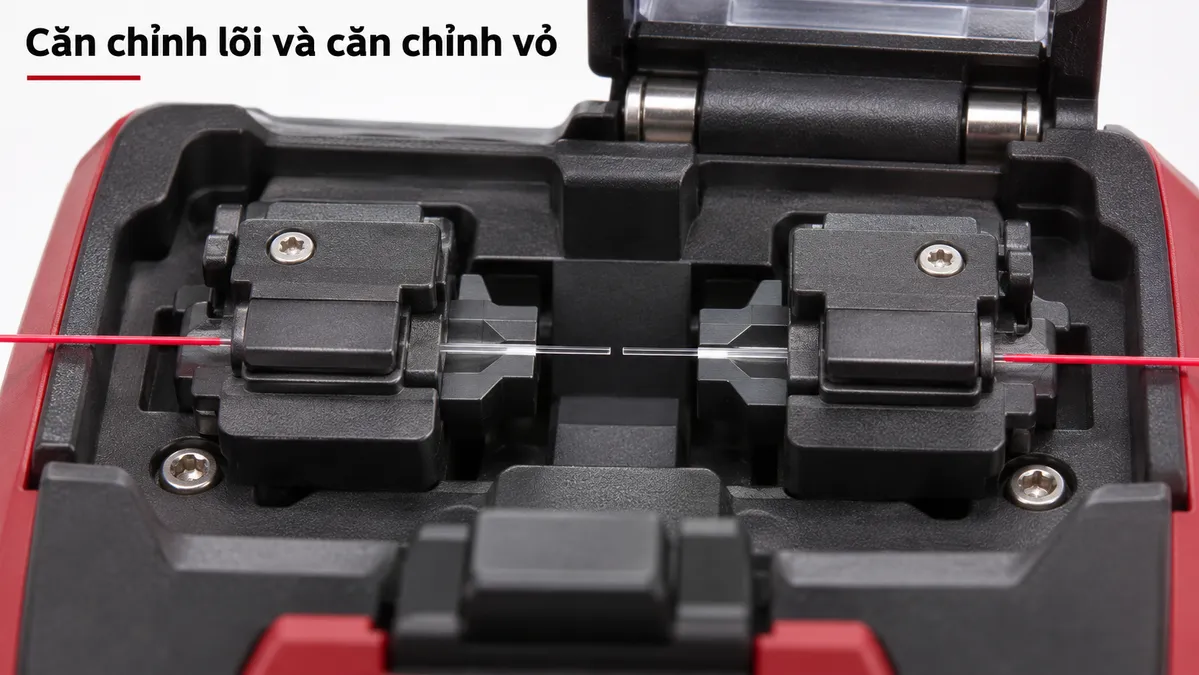
Theo white paper của AFL về máy Fujikura 41S, máy căn chỉnh lõi xác định được tâm lõi của từng sợi và đưa hai lõi thẳng hàng trước khi phóng hồ quang. Máy căn chỉnh vỏ không xác định chính xác tâm lõi, nên căn chỉnh theo đường kính ngoài của lớp vỏ thủy tinh (cladding). Nhóm căn chỉnh vỏ gồm hai loại: rãnh V cố định và căn chỉnh vỏ chủ động.
Fujikura mô tả ngắn gọn sự khác biệt: máy căn chỉnh lõi mang lại hiệu năng và nhiều chức năng; máy căn chỉnh vỏ có ưu thế về tính gọn nhẹ. Đây là định vị của hãng, không có nghĩa máy căn chỉnh vỏ luôn cho mối hàn kém.
Một số ví dụ đã đối chiếu với nguồn hãng hoặc nhà phân phối:
- Rãnh V cố định: Fujikura 12S, theo mô tả của nhà phân phối AFL là “dual camera, fixed v-groove alignment”.
- Căn chỉnh vỏ chủ động: Fujikura 41S+, AFL mô tả là máy hai camera, căn chỉnh vỏ chủ động.
- Căn chỉnh lõi: máy hàn Comway A33 dùng căn chỉnh PAS theo trang hãng; Fujikura 100S được hãng xếp vào nhóm căn chỉnh lõi.
Vì sao độ lệch tâm lõi làm hai kiểu căn chỉnh cho kết quả khác
Lõi sợi không bao giờ nằm đúng tâm lớp vỏ. White paper AFL dẫn Telcordia GR-20, cho phép sai lệch đồng tâm lõi–vỏ tối đa 0,5 µm. Khi hai sợi cùng có sai lệch này, độ lệch giữa hai lõi có thể cộng lại tới 1,0 µm hoặc triệt tiêu về 0. Máy căn chỉnh vỏ đưa hai lớp vỏ thẳng hàng nên không bù được phần lệch của lõi; máy căn chỉnh lõi nhìn thẳng vào lõi nên xử lý được trường hợp này.
Khác biệt thứ hai nằm ở ước tính suy hao. Cùng tài liệu trên cho thấy ước tính dựa trên căn chỉnh vỏ thường nghiêng về 0: có thể máy báo 0,02 dB trong khi suy hao đo được là 0,4 dB. Fujikura 41S+ dùng ảnh mối hàn lúc nóng (Warm Splice Imaging) để nhận ra vị trí lõi và cải thiện ước tính. Dù vậy, AFL nêu rõ nghiên cứu chỉ bao gồm một phần tổ hợp sợi và điều kiện, không bảo đảm cho mọi trường hợp ngoài hiện trường.
So sánh thông số công bố của máy căn chỉnh vỏ và căn chỉnh lõi
| Tiêu chí | Fujikura 41S+ (căn chỉnh vỏ chủ động) | Comway A33 (căn chỉnh lõi PAS) |
|---|---|---|
| Suy hao mối hàn SM do hãng công bố | Trung bình 0,03 dB (G.652) | 0,02 dB |
| Loại sợi ghi trong tài liệu | Singlemode | SM G.652, MM G.651, DS G.653, NZDS G.655, BI G.657 |
| Ước tính suy hao | Có, dùng ảnh mối hàn lúc nóng | Có |
| Thời gian hàn công bố | Trung bình 6 giây (SM FAST) | 5 giây (SM Fast), 15 giây (SM G.652) |
Hai cột lấy từ hai hãng với điều kiện thử nghiệm không giống nhau, nên chênh 0,01 dB không phải kết luận so sánh. Điều bảng cho thấy rõ hơn là phạm vi sợi: tài liệu 41S+ chỉ ghi sợi singlemode, còn A33 liệt kê cả multimode, DS và NZDS.
Đối chiếu yêu cầu công việc trước khi chọn kiểu căn chỉnh cho máy hàn
- Kéo cáp thuê bao, hàn drop FTTH: chủ yếu sợi singlemode, khối lượng lớn, di chuyển nhiều. Máy căn chỉnh vỏ có thể đáp ứng nếu tuyến còn dư suy hao và có đo kiểm sau hàn.
- Tuyến trục, nhiều măng xông: sai số của từng mối cộng dồn. Khi ngân sách công suất quang còn ít dư, máy căn chỉnh lõi giảm rủi ro gặp mối hàn lệch lõi.
- Hàn nối hai loại sợi khác nhau: ví dụ ghép sợi G.652.D và G.657.A. AFL ghi nhận ước tính của 41S trên tổ hợp G.652.D–G.657.A1 kém chính xác hơn so với G.652.D–G.652.D, nên càng cần đo thực tế.
- Multimode, DS, NZDS hoặc sợi đặc biệt: kiểm tra danh sách loại sợi trong datasheet của đúng model trước khi mua.
- Hồ sơ đặt giới hạn cho từng mối hàn: Fluke Networks nêu yêu cầu thường gặp là mỗi mối hàn không quá 0,3 dB. Giới hạn cụ thể phải lấy từ dự án.
Ví dụ giả định: một tuyến có 12 mối hàn. Nếu suy hao trung bình mỗi mối chênh 0,01 dB, tổng chỉ chênh 0,12 dB. Rủi ro lớn hơn là một hai mối lệch lõi mà máy vẫn báo thấp; nếu không đo, mối đó chỉ lộ ra khi tuyến không còn đủ dư suy hao.
Những yếu tố ngoài kiểu căn chỉnh quyết định chất lượng mối hàn quang
Góc cắt sợi ảnh hưởng trực tiếp. Catalog Fujikura 100S và 45S đều minh họa suy hao mối hàn khi góc cắt lớn, từ 3° đến 5°, và cách chức năng điều khiển hồ quang tự động giảm suy hao trong trường hợp này. Cả hai máy dùng dao cắt CT60 có chức năng tự xoay lưỡi khi phát hiện lưỡi mòn. Điều này cho thấy dao cắt và độ sạch sợi quan trọng ngang kiểu căn chỉnh.
Khi chọn máy, hãy hỏi kèm dao cắt nào, chương trình hàn cho loại sợi đang dùng, chiều dài ống co phù hợp khay hàn trong măng xông theo số cáp vào ra và khay hàn, và tuổi thọ điện cực. Với 41S+, tài liệu ghi điện cực khoảng 5.000 mối hàn.
Xác nhận mối hàn bằng phép đo thay vì chỉ dựa vào màn hình máy
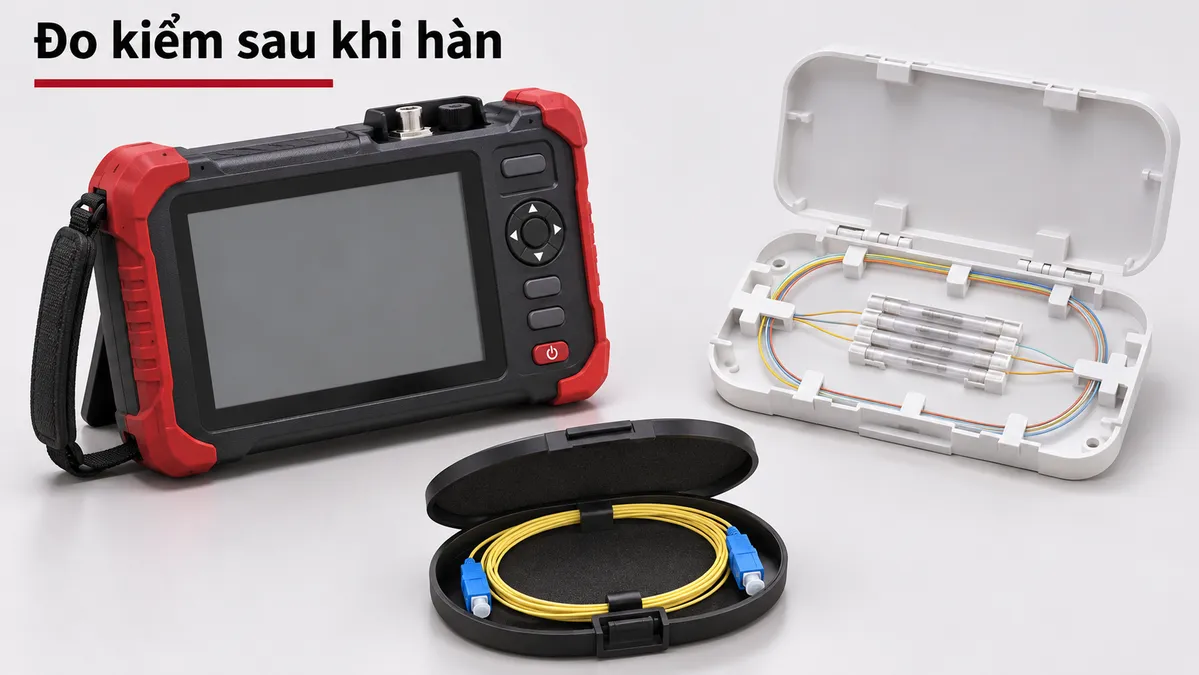
Ước tính trên màn hình máy hàn giúp quyết định hàn lại ngay tại chỗ, nhưng không phải kết quả nghiệm thu. Suy hao từng mối hàn cần đo bằng OTDR, nên đo hai chiều rồi lấy trung bình như Fluke khuyến nghị. Với mối hàn trong khay gần đầu tuyến, FOA lưu ý bút soi quang giúp phát hiện sợi nứt mà OTDR khó tách vì vùng chết.
Thông tin cần gửi HulaTech để chọn máy hàn quang phù hợp
Trước khi chọn máy hàn cáp quang, hãy chuẩn bị: loại sợi cần hàn (G.652.D, G.657, multimode hay loại khác), số mối hàn mỗi ngày, môi trường thi công (trên cột, hầm cáp, phòng máy), yêu cầu suy hao mỗi mối hàn trong hồ sơ, loại ống co và khay hàn đang dùng, cùng thiết bị đo hiện có. Gửi các thông tin này cho HulaTech để được đối chiếu kiểu căn chỉnh, dao cắt và phụ kiện trước khi báo giá.
Xem Thêm:
